在酱香型白酒这一“九次蒸煮、八次发酵、七次取酒”的行业中,蒸汽不仅是润粮、蒸馏、杀菌等核心工艺的“血脉”,更是决定基酒风味物质形成与出酒率的关键变量。作为“贵州老八大名酒”之一,贵州安酒集团自2020年与联美集团合作推动安酒赤水酒谷项目以来,已在习水县土城镇赤水河畔建成40栋生产车间,2300多名工人忙碌于各自岗位,形成了年产4.5万吨制曲、逾9万吨基酒储备的规模实力,产能位居贵州酱酒行业前列。在产能持续释放与品质把控要求不断升级的背景下,安酒集团引入方快锅炉多台燃气蒸汽锅炉构建智能化热能系统,以宽域负荷调节、高干度蒸汽输出和智能联控三重优势,为这座赤水河畔的酱酒基地提供精准热力保障。
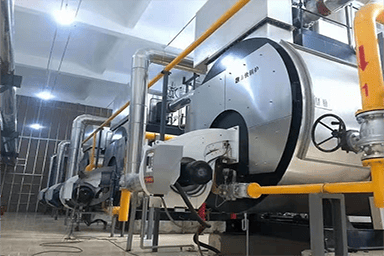
行业挑战与安酒集团的破局之道
酱香型白酒酿造对蒸汽系统的要求,在白酒各香型中最为特殊。“九次蒸煮、八次发酵”的工艺节奏决定了用汽负荷的剧烈波动:润粮蒸煮阶段需要大量蒸汽在短时间内集中供给,摊晾加曲阶段用汽量骤降,蒸馏取酒阶段又需要持续稳定的蒸汽来保证酒醅中风味物质的均匀馏出。这种间歇性强、波动幅度大的用汽特征,对锅炉的负荷调节能力提出了极高要求。
传统锅炉在酱酒酿造场景中常面临三重瓶颈:间歇性用汽导致燃料利用率低,蒸汽成本在酿酒总成本中占比不低;蒸汽干度不足时,湿蒸汽混入蒸馏甑桶会造成酒醅局部温度不均,影响基酒的出酒率和风味协调性;酱酒产区酸性的酿造环境对锅炉受热面和烟管造成持续腐蚀,设备维护频次居高不下。
安酒集团地处赤水河沿岸的习水土城白酒工业园区,该区域的环保管控标准在贵州省内位居前列。安酒集团在环保方面始终坚持高标准、严要求,统筹燃气锅炉低氮低碳,推行锅炉余热回收与中水回用相结合,在标准上有预留、空间上有预留-。作为贵州酱酒行业的骨干企业,安酒的热源设备选型从一开始就明确了清洁低氮、高效节能的方向。
基于对酱酒工艺的深入理解,安酒集团对蒸汽系统提出了三项核心需求:供汽灵活可靠,适配“九次蒸煮”间歇性大负荷用汽的节奏;蒸汽干度足够高,保障蒸馏工序的出酒率和基酒品质;排放达标合规,以清洁供热呼应习水产区的环保管控要求。经技术评估与方案比选,方快燃气蒸汽锅炉凭借宽域负荷调节、三级汽水分离和双机组智能联控三重优势,成为该项目的配套选择。
方快燃气蒸汽锅炉的三大核心技术
1. 宽域负荷调节与智能联控:让多台锅炉按需切换、协同供汽
安酒集团酿造车间在润粮蒸煮集中用汽时,蒸汽需求会在短时间内骤增;摊晾加曲阶段用汽量迅速回落;蒸馏取酒阶段则要求蒸汽持续稳定输出。方快锅炉采用分级燃烧技术,负荷调节范围达30%至110%,完美匹配甑桶蒸馏工序的间歇性大负荷用汽特点,蒸汽压力波动控制在±0.02MPa以内。多台锅炉采用智能联控系统并联运行,智能负荷分配模块根据用汽需求自动切换运行台数——润粮蒸煮高峰时多台锅炉同时满负荷运行,生产转入摊晾或发酵阶段时自动调整运行台数,避免传统单台大锅炉在低负荷时段“大马拉小车”的燃气浪费。实测数据显示,这一联控模式使年运行能耗降低22%。当其中一台锅炉需要维护保养时,其余机组可以自动承接负荷,酿造生产线不必因为锅炉检修而中断。
2. 三级汽水分离与高干度蒸汽:守住蒸馏工序的“出酒率底线”
酱香型白酒的蒸馏工序对蒸汽干度的敏感度,在白酒各香型中位居前列。蒸汽干度不足时,冷凝水混入甑桶,酒醅受热不均,酒体中的醇溶性风味物质与酸酯类成分的馏出比例会失衡,直接影响基酒的优级率和口感协调性。方快锅炉配置三级汽水分离装置,蒸汽干度达98.5%以上,持续输出干燥洁净的饱和蒸汽,避免传统锅炉湿蒸汽导致的酒醅温度不均问题。配合宽域负荷调节能力,锅炉在甑桶蒸馏工序的间歇性用汽工况下保持稳定的蒸汽品质,蒸粮糊化率提升3.2%。对于安酒集团以赤水河畔传统酱香工艺为核心的产线而言,稳定的干饱和蒸汽意味着每一甑酒醅的加热条件保持一致,不同轮次基酒的风味物质提取更加可控。
3. 低氮冷凝与余热深度回收:以清洁供热配套赤水河畔的绿色酒谷
方快锅炉配套FGR烟气再循环与全预混表面燃烧技术,氮氧化物排放稳定控制在30mg/m³以下,优于贵州省《锅炉大气污染物排放标准》要求。锅炉内置螺旋翅片管冷凝器,将排烟温度降至55℃,配合二次换热系统回收冷凝水余热,综合热效率达104.3%。对于酱酒酿造而言,蒸煮和蒸馏工序全天候交替运行,蒸汽消耗量大,冷凝换热技术带来的热效率提升直接转化为天然气消耗的降低。物联网监控平台实时采集压力、水位、烟气含氧量等18项参数,异常工况响应速度提升至15秒内,故障停机率下降90%。系统年减排二氧化碳1200吨,助力企业通过ISO14064温室气体核查,成为仁怀产区清洁生产示范项目。
合作成果
方快燃气蒸汽锅炉交付贵州安酒集团后,为酱香型白酒的润粮蒸煮、摊晾加曲、蒸馏取酒及设备清洗等核心工序提供了灵活可靠的洁净蒸汽保障。从实际运行情况来看:
工艺支撑:三级汽水分离装置输出的高干度饱和蒸汽配合精准的压力控制,使甑桶蒸馏工序的酒醅加热条件保持稳定,蒸粮糊化率提升3.2%,为基酒的出酒率和风味物质提取提供了热源端的品质保障。对于以赤水河畔传统酱香工艺为核心竞争力的产线而言,稳定的蒸汽供给意味着不同轮次基酒的风格一致性更加可控。
灵活供汽:多机组智能联控系统使锅炉出力精准匹配“九次蒸煮、八次发酵”的间歇性用汽节奏,润粮高峰时多机联动保障压力不掉,摊晾和发酵阶段自动调整运行台数。实测年运行能耗降低22%,吨酒综合能耗下降18%,能源成本得到有效控制。全自动运行模式也降低了锅炉房的人工管理成本。
环保配套:氮氧化物排放稳定控制在30mg/m³以下,系统年减排二氧化碳1200吨,以清洁供热配套这座赤水河畔的酱酒生产基地,与安酒集团“生产与文明、发展与环境和谐共生”的整体定位和习水产区的环保管控要求形成了有效衔接。
贵州安酒集团作为“贵州老八大名酒”之一,从安顺市酒厂起步,到如今在习水土城赤水河畔建成40栋生产车间的酱酒生产基地,正在走出一条传统工艺与现代科技融合发展的路径。方快锅炉在宽域负荷调节、高干度蒸汽输出和低氮排放三个维度上的综合表现,与这座酱酒企业在产能释放和品质把控中的热源需求形成了匹配。贵州安酒设备总监对此评价:“这套系统不仅满足传统工艺对蒸汽的严苛要求,其智能化特性更解决了酿酒行业老师傅经验传承的难题。”这一合作也为赤水河酱酒产区的蒸汽系统清洁化配套提供了一个可供参照的实践样本。
方快锅炉有限公司官网:www.fangkuai.com
方快锅炉有限公司全国统一销售热线:17317613565


